 +86-18363688899


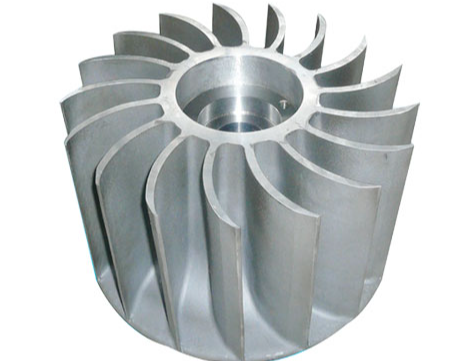
Pièces détachées automobiles moulées de précision en acier inoxydable
La fonderie de précision en acier inoxydable comprend les matériaux SS301, SS304, SS304L, SS316, SS316L et SS321. moulage de précision Le procédé de fonderie de précision en acier inoxydable permet d'obtenir un excellent état de surface et des dimensions précises ; un léger usinage suffit pour répondre à vos exigences. Poids unitaire : de 10 g à 100 kg.
Dans le procédé de fabrication des modèles en cire, nous mélangeons de l'acide stéarique et de la cire de paraffine. Comme vous le savez, ce mélange est meilleur que le polyéthylène et la déformation de la cire est faible.
Pour la fabrication des coquilles, nous utilisons une ligne de production automatisée de sablage, conçue sous l'impulsion de notre directeur général. La température ambiante, maintenue à 24 °C ± 1 °C par climatisation, assure une meilleure stabilité de l'acier inoxydable moulé et des proportions internes plus homogènes.
Lors du durcissement de la coquille, on utilise du chlorure d'aluminium. Ce procédé permet d'obtenir une coquille si dure qu'elle est indéformable, tout en réduisant les défauts de fonderie.
S'il contient des lettres ou des chiffres, ils seront beaucoup plus lisibles.
Lors du déparaffinage, environ 95 % des fournisseurs de pièces moulées utilisent la méthode traditionnelle à l'eau. Nous, en revanche, employons une technique de déparaffinage à la vapeur de pointe, dont nous sommes très fiers. Ce procédé permet d'éliminer efficacement les bulles d'air et les porosités, et confère aux pièces moulées un aspect nettement supérieur.
Lors de la fusion, nous utilisons un four à moyenne fréquence, évitant ainsi la formation d'oxydes ; pour le contrôle de l'acier en fusion, nous utilisons un spectromètre à lecture directe importé d'Allemagne, garantissant sa qualité avant sa sortie du four. Durant ce processus, nous utilisons un logiciel de production et de gestion ERP pour obtenir les informations de retour d'information.
Dans le processus d'éjection des douilles, nous disposons de machines spéciales qui permettent de réduire les chocs et les percussions, facilitant ainsi l'éjection manuelle des douilles.
Pour le grenaillage, nous utilisons des grenailleuses sur chenilles et suspendues, avec des billes d'acier de 0,5 à 0,8 mm, ce qui confère aux produits une surface lisse. Si le client souhaite une finition plus esthétique, nous proposons également un traitement par sablage.
Lors du traitement thermique, nous utilisons un four électrique et un système de double régulation de température afin de chauffer les produits de manière homogène. Il en résulte des produits présentant une excellente structure métallurgique.
Notre tolérance peut atteindre le niveau 5 à 7 selon la norme de tolérance de notre pays.
Pour l'usinage, nous disposons de 12 centres d'usinage CNC et d'autres machines, ce qui nous permet d'effectuer des usinages supplémentaires si les clients le souhaitent.
La fonderie en acier inoxydable se divise en fonderies pour accessoires de vannes de pompes, fonderies pour machines alimentaires et fonderies pour quincaillerie architecturale.